 QCLINKING
区分理论产能与可用产能
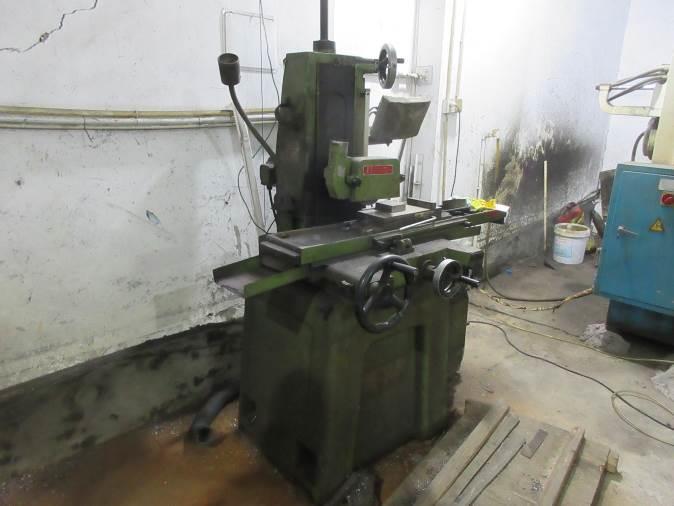
记录产品组合、班次、换线、维护及预期良品产出。设备铭牌或单日峰值并不等于每月交付承诺,应核实相关产线已被占用的比例,以及供应商报价产能采用的假设。
沿瓶颈工序向前后核对
选择有代表性的生产时段观察,并与历史记录交叉核对;追踪来料、检测、表面处理、包装及外包过程。组装速度快,不代表涂覆、固化或终测不会限制成品产出,依赖关系及证据缺口应明确记录。
用实际情景检验交期承诺
示例:组装产能足够,但共用模具正在服务另一客户。应核对模具分配、可用时间及中断后的恢复安排,使买方能够评估交期假设。审核反映特定时点状态,不构成未来产能保证。